0086 574 87739122
 Av: Ethan
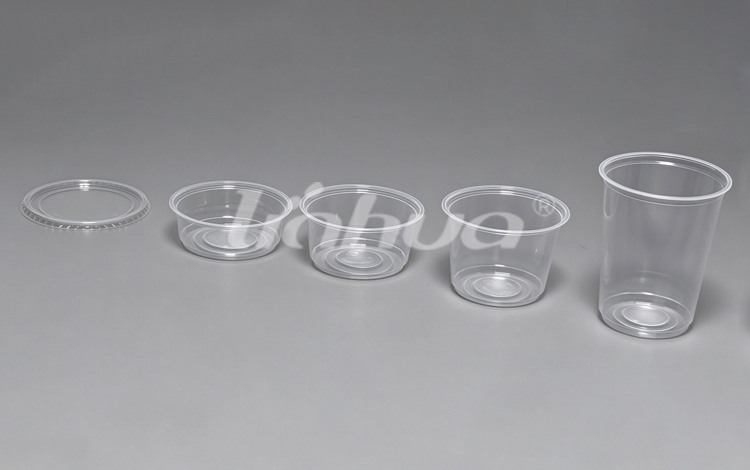
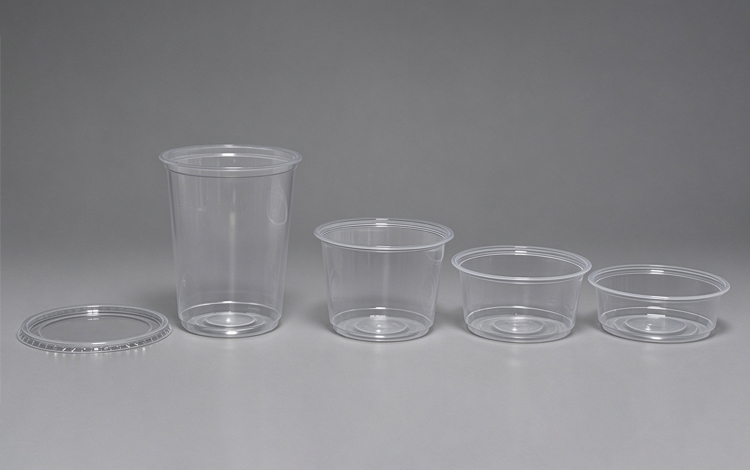
PET-plåtplast är råvaran bakom tusentals genomskinliga brickor, koppar och engångsförpackningsformat som dyker upp på stormarknadshyllorna varje dag. Men när en köpare öppnar en offertförfrågan börjar samtalet vanligtvis med fel frågor. Tjocklek ensam förutsäger inte prestanda. Hartstyp, kristallinitet, ytfinish och leverantörsdisciplin påverkar alla hur en plåt kommer att köras på en termoformningslinje, hur den tätar och hur den kommer att överleva kylkedjan.
Det första beslutet är om du behöver amorf PET (APET) eller kristallin PET (CPET). APET är den klara, glasliknande versionen som används för kall mat och bageriförpackningar. CPET är ett kristalliserat, vanligtvis vitt eller ogenomskinligt material utformat för att tåla ugns- och mikrovågsuppvärmning. Att välja mellan dem bestämmer nästan varje nedströms bearbetningsparameter.
PET-ark är inte ett material. Det är en familj av material som definieras av hur hartset extruderas och hur arket värms upp under formningen.
Under extrudering förblir den molekylära strukturen oorganiserad i APET. Det ger klarhet och slagtålighet, men begränsar värmebeständigheten. När samma polymer värms upp för att främja partiell kristallinitet blir den CPET, som tål temperaturer från -18°C till 200°C, samtidigt som den förlorar det genomskinliga utseendet som många detaljhandelsförpackningar är beroende av.
Mätare är den första siffran som en köpare bör låsa, eftersom den påverkar styvhet, tydlighet och kostnad mer än någon annan variabel. Välj för tunt, och brickor böjer sig under produktvikten. Välj för tjockt, och arket blir dyrt, svårt att forma och långsamt att svalna.
| PET-plåtmätare | Typisk användning av livsmedelsförpackningar | Anmärkning om prestanda |
|---|---|---|
| 0,15–0,30 mm | Bärkorgar, portionsbägare | Lätt, hög klarhet, flexibel |
| 0,35–0,50 mm | Köttbrickor, delikatessförpackningar | Balanserad styvhet och formbarhet |
| 0,55–0,80 mm | Frysta måltidsbrickor, kraftiga förpackningar | Styv, längre termoformningscykel |
Tabellen är en utgångspunkt. En djup bricka med branta sidoväggar kommer att behöva en tyngre tjocklek eller en mer formbar kvalitet än en grund bricka som håller samma produktvikt. En höghastighetsfyllningslinje kan behöva styvare flänsar för att undvika omslag, medan en manuell packningslinje kan tolerera ett mjukare ark.
Prestandan hos PET-arkplast i termoformaren beror på kristallinitet, inte bara på kemi. När arket värms upp börjar polymeren omorganiseras till kristaller. Om uppvärmningsprofilen är långsam eller ojämn kan den formade delen utveckla grumliga spänningsmärken, svaga hörn eller varierande väggtjocklek.
APET formar sig vackert vid lägre temperaturer och ger rena, genomskinliga brickor. Men det kommer att förvrängas när det utsätts för varmfyllning eller återuppvärmning. CPET kräver en mer kontrollerad uppvärmningsprofil eftersom kristallisationen måste ske under processen, vilket ger brickan dess slutliga värmebeständighet.
Efterlevnad av livsmedelskontakt är inte ett papper. Det är ett system som börjar med hartset och fortsätter genom extrudering, hantering, lagring och transport. Köparen bör verifiera att arkleverantören har ett dokumenterat livsmedelssäkerhetsprogram, inte bara en lista över certifieringar.
När du utvärderar en leverantör, ställ frågor som:
Tillverkare som Ningbo Linhua Plastic, som har levererat förpackningar i kontakt med livsmedel i mer än tjugo år, beskriver ett revisionsbaserat system som är anpassat till AIB- och GMP-kraven. Den nivån av disciplin spelar roll eftersom PET-plåt absorberar fukt och kan ta upp flyktiga lukter om de hanteras vårdslöst.
PET-arkplast förblir ett av de mest återvinningsbara livsmedelsförpackningsmaterialen när hartset och tillsatserna väljs med återvinningsströmmen i åtanke. Klara APET-brickor samlas in i stor utsträckning och kan återvinnas till nya PET-förpackningar på många europeiska och asiatiska marknader.
CPET och flerskiktsbarriärbrickor är svårare att bearbeta i vanliga återvinningslinjer. Detsamma gäller för brickor med kraftigt tryck, helomslagna etiketter eller ett PE-förseglingsskikt. Nedmätning minskar materialinmatningen, men bara om det inte äventyrar paketets mekaniska prestanda.
Innan du godkänner en offert, gå igenom dessa tekniska punkter med leverantören. Svaren kommer att avslöja om du köper en vara eller ett kontrollerat förpackningssubstrat.
Dessa kontroller har betydelse eftersom en rulle PET-plåt som varierar i tjocklek med 0,03 mm fortfarande kan uppfylla en allmän specifikation, men ändå orsaka intermittenta tätningsfel på en höghastighetslinje. En leverantör som förstår din formningsprocess hjälper dig att sätta realistiska toleranser istället för att sälja en generisk kvalitet.
Den mest kostnadseffektiva beställningen av PET-plåt är den som matchar dina formnings-, tätnings- och distributionsförhållanden. En ändring på en millimeter i flänsdesign, en annan tätningstemperatur eller en ny logistikväg kan alla ändra den ideala graden. Det är därför som många globala kunder behandlar sin förpackningsleverantör som en linjerådgivare snarare än en råvaruleverantör.
Ningbo Linhua Plastic positionerar sig exakt i den rollen. Från sin bas i Ningbo producerar företaget PET-plåt och termoformade brickor, koppar, lock och lådor för livsmedelsproducenter, och det använder interna verktyg och tester för att utveckla förpackningar som körs förutsägbart på kundens utrustning.
PET-plåtplast är ett mångsidigt, ekonomiskt och återvinningsbart livsmedelsförpackningsmaterial, men bara när rätt kvalitet matchas till rätt applikation. Börja med kristallinitetsbeslutet, ställ sedan in mätaren och verifiera sedan leverantörens livsmedelssäkerhet och kvalitetssystem. Om du gör det blir de återstående detaljerna hanterbara.
Produktionschefen som jämförde dessa tre prover behövde inte ett billigare ark. Han behövde rätt ark. När materialet väl var rätt formades brickorna rent, läckorna försvann och projektet gick framåt.
PET Sheet Plastic: A Practical Guide to Sourcing, Gauges and Food-Safe Trays A production manager a...
Field Guide — Packaging & Food Service Microwavable Disposable Bowls: What Holds Up Under Heat ...
0086 574 87739122
Copyright © Ningbo Linhua Plastic Co., Ltd. All Rights Reserved.


Postkommentar